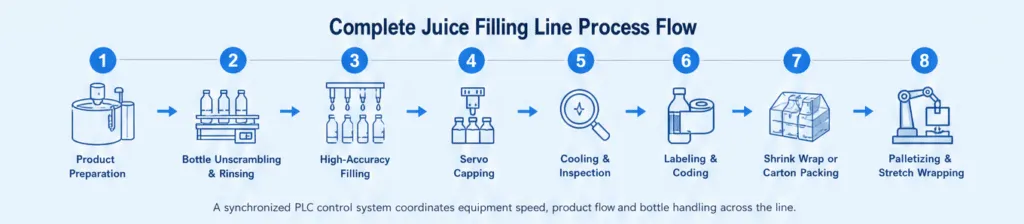
یک کارخانه نوشیدنی آبمیوه باید خط تولید خود را به صورت یک سیستم همگام سازی شده تنظیم کند، نه به صورت مجموعه ای از ماشین های مستقل. راه حل مناسب، آماده سازی محصول، جابجایی بطری، پر کردن و درپوش گذاری با دقت بالا، بازرسی خطی، برچسب گذاری، کدگذاری، بسته بندی ثانویه و پالت سازی را از طریق کنترل هماهنگ نقاله و PLC به هم متصل می کند. این رویکرد به کارخانه کمک می کند تا هر فرآیند را با فرمول آبمیوه، قالب ظرف، هدف خروجی و نیازهای توزیع مطابقت دهد.
مهم ترین نقطه شروع، سرعت یک دستگاه نیست. این رابطه بین محصول و کل فرآیند است. آبمیوه شفاف، آبمیوه پالپ، شهد، نوشیدنی های چای و نوشیدنی های گرم هنگام پر کردن رفتار متفاوتی دارند. یک خط تولید که به درستی برای محصول پیکربندی شده باشد، می تواند از پر کردن یکنواخت تر، تمیزتر شدن در کانتینر، بسته بندی نرم تر و جریان تولید کنترل شده تر پشتیبانی کند.
با هدف آبمیوه، ظرف و تولید شروع کنید
قبل از انتخاب تجهیزات پرکننده، نیازهای محصول و بسته بندی را تعریف کنید. تأمین کننده باید بداند که نوشیدنی شفاف و کم ویسکوزیته است یا آبمیوه غلیظ تر با پالپ؛ اینکه محصول در دمای محیط پر می شود، به صورت گرم پر می شود یا تحت شرایط استریل تولید می گردد؛ و اینکه آیا ظرف PET، شیشه ای یا فرمت سازگار دیگری است. حجم بطری، پوشش گردن، نوع درپوش، نوع برچسب و خروجی بطری در ساعت مورد نیاز نیز بر پیکربندی نهایی خط تأثیر می گذارند.
| سؤال تولید | چرا این موضوع بر پیکربندی تأثیر می گذارد |
| آیا آب آن شفاف، پالپی یا ویسکوزیته بالا است؟ | ویژگی های جریان محصول بر روش مناسب پر کردن و طراحی نازل تأثیر می گذارد. |
| خروجی هدف بر حسب بطری در ساعت چقدر است؟ | خروجی اندازه پرکننده مورد نیاز، ظرفیت انتقال، سرعت برچسب گذاری و ظرفیت تجهیزات انتهای خط را تعیین می کند. |
| آیا محصول داغ پر می شود؟ | خط تولید ممکن است نیاز داشته باشد دمای محصول، سازگاری بطری، درپوش و خنک سازی را هماهنگ کند. |
| کدام کانتینر استفاده خواهد شد؟ | PET، شیشه و قوطی ها نیازهای مختلفی در جابجایی، آبکشی، برچسب گذاری و بسته بندی دارند. |
| بطری های تمام شده چگونه بسته بندی می شوند؟ | بسته بندی با بسته بندی، بسته بندی کارتن، بسته بندی سینی و الگوهای پالت شکل دهنده پیکربندی پایین دستی هستند. |
این اطلاعات به کارخانه اجازه می دهد تا کل خط تولید را حول یک نیاز واقعی تولید پیکربندی کند، به جای اینکه تجهیزاتی را خریداری کند که به طور کارآمد با هم کار نمی کنند.
قبل از پر کردن، بطری ها را آماده و آبکشی کنید
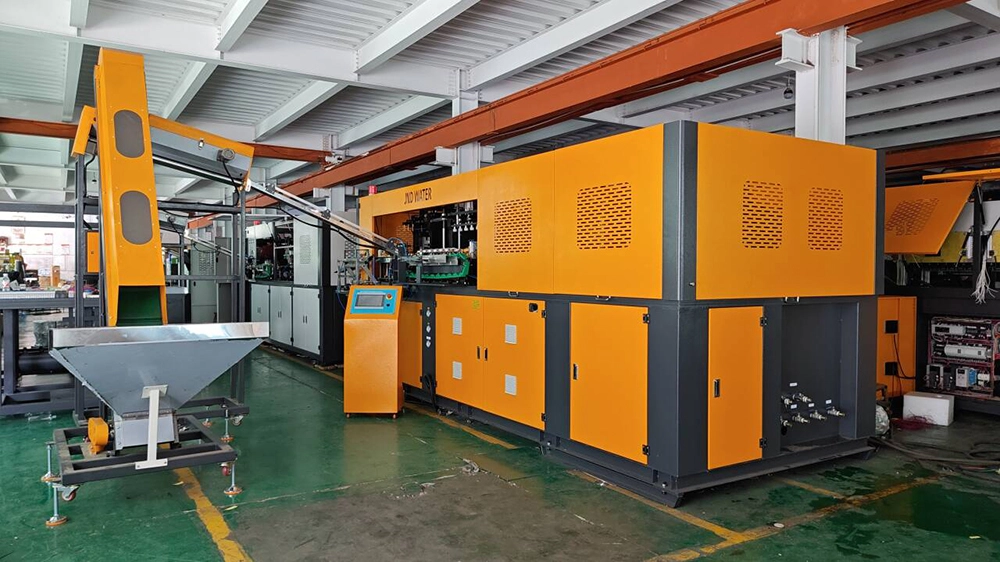
قسمت جلویی خط باید ظروف تمیز، پایدار و با جهت گیری صحیح را به فیلر تحویل دهد. برای آبمیوه های بطری شده، این ممکن است شامل بازکننده خودکار بطری ها، نقاله هوا، شستشوی بطری یا استریل کننده چرخشی باشد. تنظیمات مورد نیاز بستگی به قالب کانتینر و فرآیند بهداشتی مورد استفاده کارخانه دارد.
کار با بطری صرفا یک مرحله مقدماتی نیست. تغذیه نامناسب با شیشه یا شستشوی نامنظم می تواند فیلر را مختل کند، عملکرد درپوش را تحت تأثیر قرار دهد یا باعث توقف در مراحل بعدی شود. بنابراین بخش آماده سازی بطری باید با سرعت خط هماهنگ شده و از طریق انتقال کنترل شده به دستگاه پرکننده متصل شود.
یک روش پر کردن با دقت بالا برای محصول انتخاب کنید
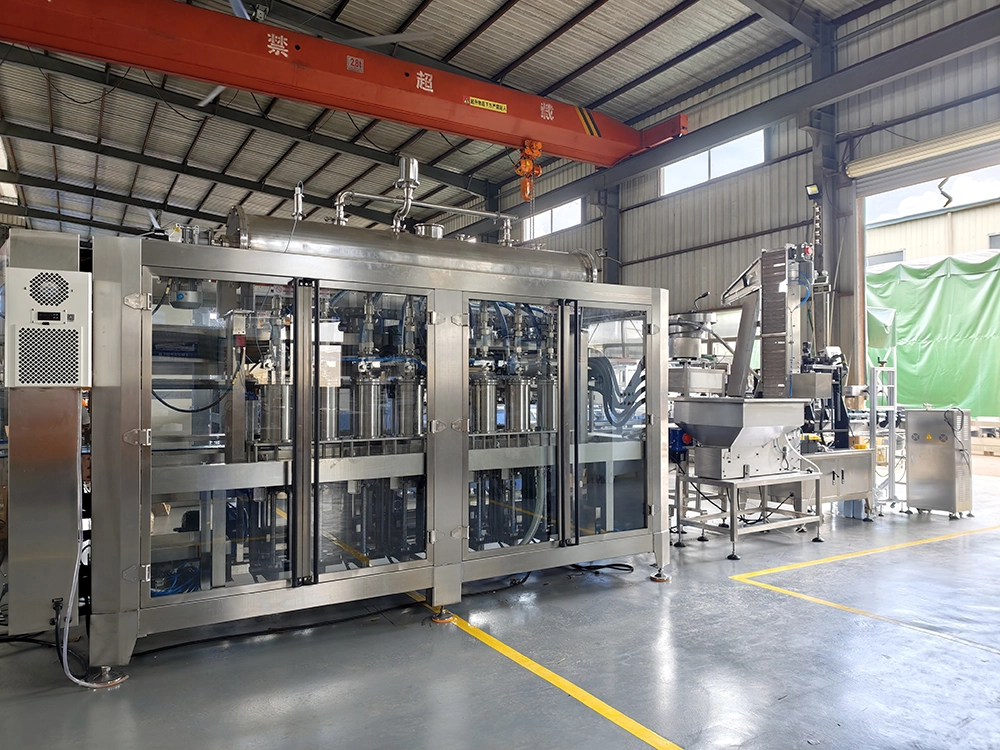
سیستم پرکننده، ماژول مرکزی تولید است. پیکربندی آن باید بر اساس ویسکوزیته، سطح خمیر، دمای پر کردن، رفتار فوم، قالب بطری و کنترل حجمی مورد نظر انتخاب شود.
برای نوشیدنی های آبمیوه شفاف و با ویسکوزیته پایین، ممکن است هنگام جریان مداوم محصول، پرکردن با گرانش یا فلومتر در نظر گرفته شود. برای آبمیوه خمیر، شهد میوه، آبمیوه غلیظ یا نوشیدنی های غلیظ تر، پیکربندی پر کردن پیستونی می تواند مناسب تر باشد زیرا از دوز حجمی اندازه گیری شده استفاده می کند و می تواند برای بافت های سخت تر محصول تطبیق داده شود. انتخاب نهایی باید بر اساس فرمول واقعی، اندازه خمیر، محتوای جامدات، دمای محصول و نیازهای تمیزکاری اعتبارسنجی شود.
در مواردی که نوشیدنی آبمیوه نیاز به پر کردن گرم دارد، پرکننده و درپوش باید به عنوان بخشی از فرآیند حرارتی پیکربندی شوند. در بسیاری از کاربردهای پر کردن گرم، محصول در دمای بالاتری پر می شود که معمولا در محدوده فرآیندی مانند ۸۵ تا ۹۰ درجه سانتی گراد است و برای دستور پخت و فرآیند تأیید شده مناسب است. بطری، درپوش، عملکرد بسته شدن و مرحله خنک کننده باید با هم کار کنند. تونل خنک کننده یا راه حل خنک کننده کنترل شده دیگری ممکن است پس از پر کردن و درپوش گذاری انجام شود تا از جابجایی پایدار و محافظت از بسته نهایی پشتیبانی کند.
یک خط پر کردن با دقت بالا فقط توسط پرکننده تعریف نمی شود. این سیستم بر اساس نحوه عملکرد پرکننده، شرایط محصول، درپوش، سیستم بازرسی و تجهیزات پایین دستی به عنوان یک توالی تولید هماهنگ تعریف می شود.
درپوش گذاری و بازرسی را بلافاصله پس از پر کردن یکپارچه کنید
پس از پر کردن، ظرف ها باید مستقیما به ایستگاه درپوش منتقل شوند. یک دستگاه سروو درپوش پیچ دار یا پیکربندی سازگار دیگر می تواند با خروجی پرکننده یکپارچه شود تا از جایگاه پایدار بسته شدن پشتیبانی کرده و جابجایی غیرضروری محصول بین پر کردن و آب بندی را به حداقل برساند.
سپس خط باید شامل نقاط کنترل کیفیت خطی قبل از برچسب گذاری باشد. بسته به نیازهای پروژه، این موارد ممکن است سطح پرکنندگی، حضور یا محل قرارگیری درپوش و نشت کانتینر را بررسی کنند. تشخیص مشکل قبل از دریافت برچسب و بسته بندی ثانویه می تواند مقدار ماده ای که باید از خط بازکاری یا خارج شود را کاهش دهد.
مرحله بازرسی باید با همان ریتم تولید پرکننده و درپوش طراحی شود. اگر بازرسی، انتقال یا جابجایی نتواند با پرکردن هماهنگ شود، می تواند گلوگاه کل خط را ایجاد کند.
برچسب گذاری و کدگذاری را با کانتینر تطبیق دهید
تجهیزات برچسب گذاری باید بر اساس شکل ظرف، مواد، الزامات برندینگ و سرعت خروجی انتخاب شوند. برچسب زن کاور حرارتی می تواند برای ظروفی که نیاز به تزئین کامل روی کاور دارند مناسب باشد، در حالی که سیستم برچسب گذاری خودچسب یا چرخشی ممکن است برای شکل ها و فرمت های برچسب بطری دیگر مناسب باشد. تجهیزات برچسب گذاری انتخاب شده باید با سرعت نقاله و فاصله بطری ها از بخش بازرسی هماهنگ شوند.
کدگذاری ردیابی نیز باید در خط نقاله ادغام شود. یک جوهرافشان یا کدگذار لیزری می تواند برای چاپ شماره های بچ، تاریخ تولید، تاریخ انقضا یا سایر اطلاعات تولید مورد نیاز قرار گیرد. محل چاپ، جهت بطری و سطح کدگذاری باید در طول برنامه ریزی خطی بازبینی شود تا کد پس از برچسب گذاری و بسته بندی قابل مشاهده باقی بماند.
پیکربندی بسته بندی و پالت سازی برای آمادگی توزیع
در انتهای خط، بطری های منفرد به واحدهای آماده توزیع تبدیل می شوند. پس از برچسب گذاری و کدگذاری، بطری ها می توانند با دستگاه بسته بندی خودکار فیلم، بسته بندی کارتن، سیستم بسته بندی سینی یا فرمت بسته بندی ثانویه مناسب دیگر گروه بندی شوند. بهترین انتخاب بستگی به اندازه بطری، تعداد بسته بندی، شرایط حمل و نقل، ارائه خرده فروشی و نحوه نگهداری در انبار دارد.
بسته بندی های تمام شده باید در صورت نیاز از طریق نقاله های کنترل شده به پالت ساز خودکار منتقل شوند. پالت ساز می تواند بسته ها را به صورت الگوی مشخص برای نگهداری و ارسال مرتب کند، در حالی که یک بسته بندی کشسان می تواند پالت کامل شده را برای حمل ایمن کند. تجهیزات بسته بندی و پالت سازی باید با همان سرعت پرکننده برنامه ریزی شوند؛ در غیر این صورت، بخش پایین دستی ممکن است خروجی مؤثر خط را محدود کند.
از اتوماسیون PLC برای همگام سازی کل خط استفاده کنید
ماژول های تجهیزات باید از طریق یک سیستم خودکار PLC هماهنگ ارتباط برقرار کنند. هدف این است که جریان محصول، جابجایی بطری، عملکرد پرکننده، سرعت برچسب زن، ریتم بسته بندی و تقاضای پالت سازی هماهنگ شود. وقتی یک ایستگاه کند یا متوقف می شود، خط باید به صورت کنترل شده واکنش نشان دهد و اجازه ندهد بطری ها یا بسته ها به طور غیرقابل پیش بینی جمع شوند.
رویکرد کنترل یکپارچه همچنین می تواند نظارت بر داده های عملیاتی را آسان تر کند. کارخانه می تواند سرعت خط، وضعیت تجهیزات، شرایط خطا، شمارش تولید و نتایج بازرسی منتخب را از طریق سیستم کنترل ردیابی کند، مشروط به پیکربندی نهایی تجهیزات. این موضوع به اپراتورها کمک می کند تا وضعیت کل خط تولید را بهتر درک کنند، نه فقط عملکرد ماشین های فردی.
یک مسیر پیکربندی عملی برای کارخانه آبمیوه نوشیدنی
برای یک پروژه معمولی، ابتدا نوع آبمیوه، بطری یا ظرف، هدف BPH، دمای پر کردن، فرمت درپوش و برچسب و روش بسته بندی ترجیحی را تعریف کنید. سپس فناوری مناسب پر کردن را انتخاب کرده و تجهیزات بالادستی و پایین دستی را در اطراف آن اندازه گیری کنید. نتیجه باید یک سیستم کامل و متصل باشد که شامل آماده سازی محصول، جابجایی بطری، پر کردن و درپوش گذاری، بازرسی، برچسب گذاری و کدگذاری، بسته بندی، انتقال و پالت سازی باشد.
JND WATER می تواند به ارزیابی این نیازها کمک کند و پیشنهاد دهد دستگاه پر کننده آب میوه همراه با موارد مناسب برچسب گذاری و تجهیزات بسته بندی برای یک خط تولید هماهنگ نوشیدنی آبمیوه.