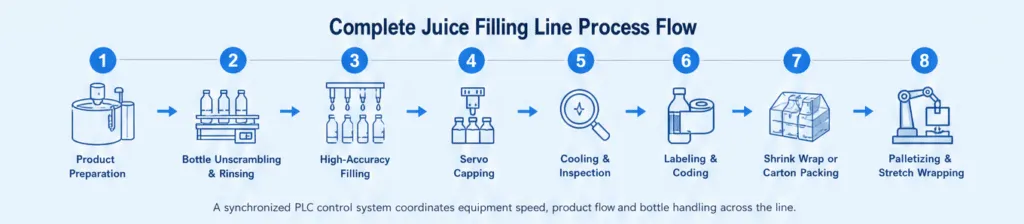
Pabrik minuman jus harus mengonfigurasi lini produksinya sebagai satu sistem yang tersinkronisasi, bukan sebagai kelompok mesin mandiri. Solusi yang tepat menghubungkan persiapan produk, penanganan botol, pengisian dan penutupan dengan akurasi tinggi, inspeksi inline, pelabelan, pengkodean, pengemasan sekunder, dan paletisasi melalui kontrol konveyor dan PLC yang terkoordinasi. Pendekatan ini membantu pabrik menyesuaikan setiap proses dengan formula jus, format wadah, target output, dan kebutuhan distribusi.
Titik awal yang paling penting bukanlah kecepatan satu mesin. Ini adalah hubungan antara produk dan seluruh proses. Jus bening, jus ampas, nektar, minuman teh, dan minuman isi panas berperilaku berbeda saat diisi. Lini yang dikonfigurasi dengan benar untuk produk dapat mendukung pengisian yang lebih konsisten, penanganan wadah yang lebih bersih, kemasan yang lebih halus, dan alur produksi yang lebih terkontrol.
Mulailah dengan Jus, Wadah, dan Tujuan Produksi
Sebelum memilih peralatan pengisian, tentukan produk dan persyaratan kemasan. Pemasok harus memahami apakah minuman tersebut adalah jus bening dengan viskositas rendah atau jus yang lebih kental dengan ampas; apakah produk akan diisi pada suhu sekitar, diisi panas, atau diproduksi dalam kondisi aseptik; dan apakah wadahnya PET, kaca, atau format kompatibel lainnya. Volume botol, finishing leher, jenis tutup, jenis label, dan keluaran botol per jam yang dibutuhkan juga memengaruhi konfigurasi garis akhir.
| Pertanyaan produksi | Mengapa hal ini memengaruhi konfigurasi |
| Apakah jusnya bening, bertekstur, atau memiliki viskositas tinggi? | Karakteristik aliran produk memengaruhi metode pengisian yang sesuai dan desain nozel. |
| Berapa target output dalam botol per jam? | Output menentukan ukuran pengisi yang dibutuhkan, kapasitas pengangkutan, kecepatan pelabelan, dan kapasitas peralatan akhir lini yang dibutuhkan. |
| Apakah produknya diisi panas? | Lini ini mungkin perlu mengoordinasikan suhu produk, kompatibilitas botol, penutupan, dan pendinginan. |
| Wadah mana yang akan digunakan? | PET, kaca, dan kaleng memiliki persyaratan penanganan, bilasan, pelabelan, dan pengemasan yang berbeda. |
| Bagaimana botol jadi akan dikemas? | Shrink wrapping, kemasan karton, pengemasan tray, dan pola palet membentuk konfigurasi selanjutnya. |
Informasi ini memungkinkan pabrik mengonfigurasi seluruh lini berdasarkan kebutuhan produksi nyata daripada membeli peralatan yang tidak beroperasi secara efisien bersama-sama.
Siapkan dan bilas botol sebelum diisi
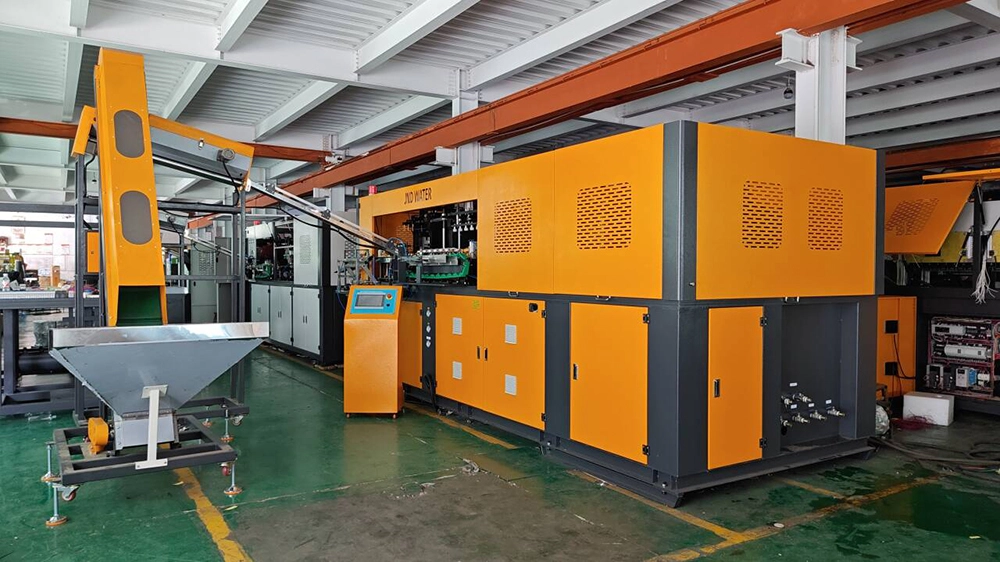
Bagian depan jalur harus mengantarkan wadah yang bersih, stabil, dan terorientasi dengan benar ke pengisi. Untuk jus botol, ini dapat mencakup pembuka botol otomatis, konveyor udara, pembersih botol, atau rotary rinser-sterilizer. Pengaturan yang dibutuhkan tergantung pada format kontainer dan proses kebersihan yang digunakan oleh pabrik.
Penanganan botol bukan sekadar langkah awal. Pemberian botol yang buruk atau bilas yang tidak konsisten dapat mengganggu pengisi, memengaruhi kinerja penutupan, atau menyebabkan penghentian di bagian hilir. Oleh karena itu, bagian persiapan botol harus disesuaikan dengan kecepatan saluran dan dihubungkan ke mesin pengisi melalui konveyor yang terkontrol.
Pilih metode pengisian dengan akurasi tinggi untuk produk
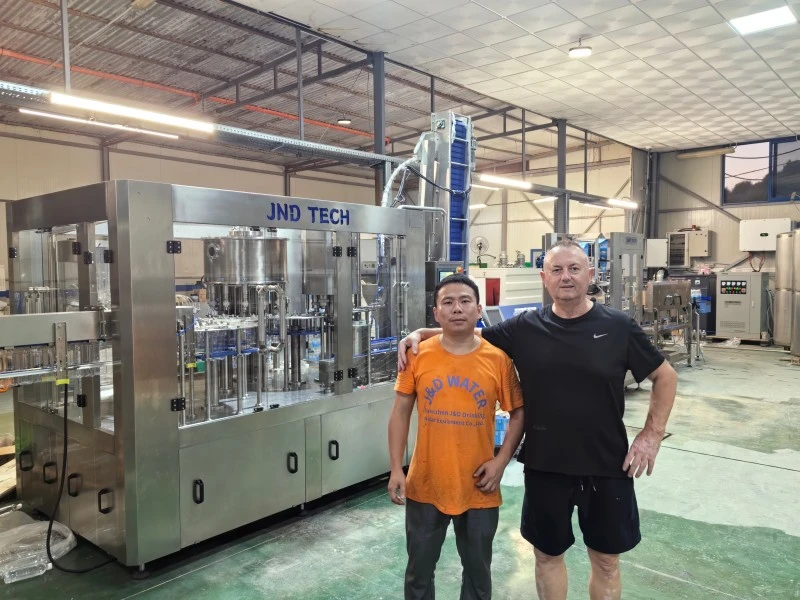
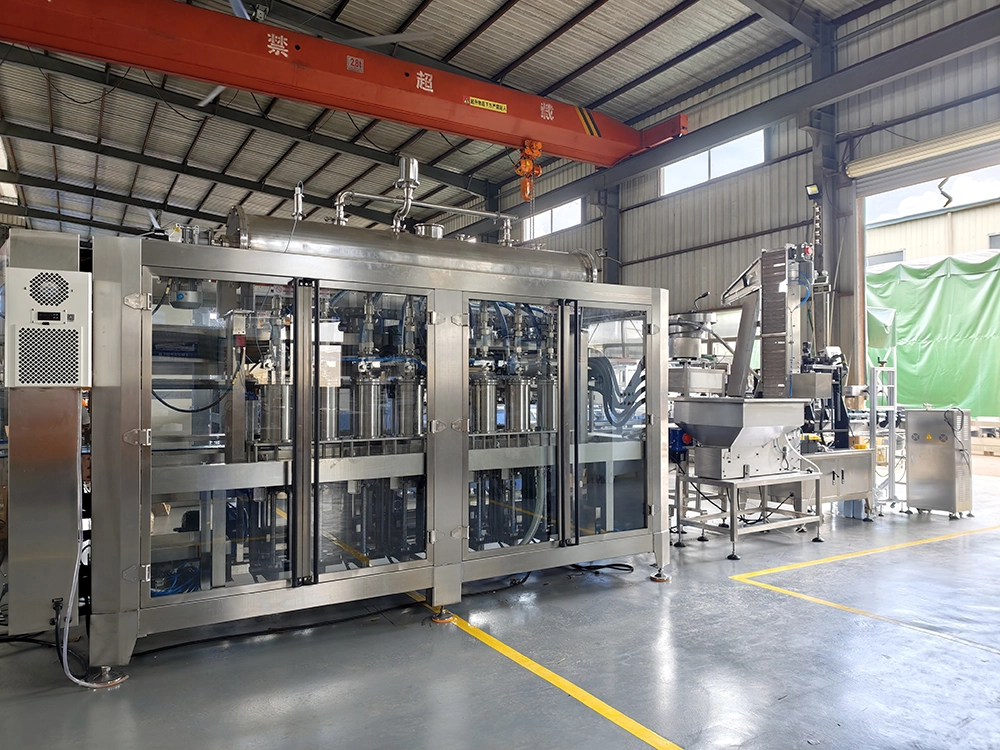
Sistem pengisian adalah modul produksi pusat. Konfigurasinya harus dipilih berdasarkan viskositas, tingkat ampas, suhu isi, perilaku busa, format botol, dan kontrol volumetrik yang diinginkan.
Untuk minuman jus bening dengan viskositas rendah, pengisian dengan gravitasi atau flowmeter dapat dipertimbangkan jika produk mengalir secara konsisten. Untuk jus ampas, nektar buah, jus pekat, atau minuman yang lebih tebal, konfigurasi pengisian piston bisa lebih cocok karena menggunakan dosis volumetrik terukur dan dapat disesuaikan dengan tekstur produk yang lebih menuntut. Pilihan akhir harus divalidasi berdasarkan formula sebenarnya, ukuran ampas, kandungan padatan, suhu produk, dan persyaratan pembersihan.
Jika minuman jus memerlukan pengisian panas, pengisi dan penutup harus dikonfigurasi sebagai bagian dari proses termal. Dalam banyak aplikasi hot-fill, produk diisi pada suhu tinggi, biasanya dalam rentang proses seperti 85–90°C sesuai dengan resep dan proses yang telah divalidasi. Tahap botol, tutup, penutupan, dan pendinginan harus bekerja bersama. Terowongan pendingin atau solusi pendinginan terkontrol lainnya dapat mengikuti pengisian dan penutupan untuk mendukung penanganan yang stabil dan melindungi kemasan akhir.
Garis pengisian jus dengan akurasi tinggi tidak hanya didefinisikan oleh pengisi. Fungsi ini didefinisikan oleh bagaimana pengisi, kondisi produk, capper, sistem inspeksi, dan peralatan hilir beroperasi sebagai urutan produksi yang terkoordinasi.
Integrasikan penutup dan inspeksi segera setelah pengisian
Setelah pengisian, wadah harus langsung dipindahkan ke stasiun penutup. Mesin servo screw-capping atau konfigurasi capping kompatibel lainnya dapat diintegrasikan dengan output filler untuk mendukung penempatan penutupan yang stabil dan meminimalkan penanganan produk yang tidak perlu antara pengisian dan penyegelan.
Garis tersebut kemudian harus mencakup titik kontrol kualitas inline sebelum pelabelan. Tergantung pada kebutuhan proyek, ini dapat memeriksa tingkat isian, keberadaan atau penempatan kapasitor, dan kebocoran kontainer. Mendeteksi masalah sebelum botol menerima label dan kemasan sekunder dapat mengurangi jumlah bahan yang harus dikerjakan ulang atau dilepas dari lini tersebut.
Tahap inspeksi harus dirancang untuk ritme produksi yang sama seperti filler dan capper. Jika inspeksi, pengangkutan, atau penanganan penolakan tidak dapat mengikuti proses pengisian, hal ini bisa menjadi hambatan bagi seluruh jalur.
Cocokkan Label dan Pengkodean ke Kontainer
Peralatan pelabelan harus dipilih sesuai dengan bentuk kontainer, bahan, persyaratan branding, dan kecepatan keluaran. Pelabeler heat-shrink sleeve dapat cocok untuk wadah yang membutuhkan dekorasi lengan seluruh badan, sementara sistem pelabelan self-adhesive atau rotary dapat cocok untuk bentuk botol dan format label lainnya. Peralatan pelabelan yang dipilih harus disinkronkan dengan kecepatan konveyor dan jarak botol yang berasal dari bagian inspeksi.
Pengkodean keterlacakan juga harus diintegrasikan ke dalam jalur konveyor. Pengkode inkjet atau laser dapat diposisikan untuk mencetak nomor batch, tanggal produksi, tanggal kedaluwarsa, atau informasi produksi lain yang diperlukan. Lokasi cetak, orientasi botol, dan permukaan pengkodean harus ditinjau saat perencanaan lini agar kode tetap terlihat setelah pelabelan dan pengemasan.
Konfigurasikan pengemasan dan palletisasi untuk kesiapan distribusi
Ujung lini mengubah botol-botol individual menjadi unit siap distribusi. Setelah pelabelan dan pengkodean, botol dapat dikelompokkan dengan mesin pembungkus film otomatis yang mengecil, pengemas karton, sistem pengemasan baki, atau format pengemasan sekunder lain yang sesuai. Pilihan terbaik tergantung pada ukuran botol, jumlah kemasan, kondisi transportasi, presentasi ritel, dan penanganan gudang.
Kemasan yang sudah jadi kemudian harus dipindahkan melalui konveyor terkontrol ke palletizer otomatis jika diperlukan. Palletizer dapat mengatur kemasan dalam pola tertentu untuk penyimpanan dan pengiriman, sementara pembungkus stretch dapat mengamankan palet yang sudah selesai untuk diangkut. Peralatan pengemasan dan paletisasi harus direncanakan untuk kapasitas yang sama seperti pengisi; jika tidak, bagian hilir dapat membatasi output efektif jalur.
Gunakan Otomatisasi PLC untuk Sinkronisasi Seluruh Lini
Modul peralatan harus berkomunikasi melalui sistem otomatisasi PLC yang terkoordinasi. Tujuannya adalah untuk menyinkronkan aliran produk, penanganan botol, operasi pengisi, kecepatan pelabel, ritme pengemasan, dan permintaan paletisasi. Ketika satu stasiun melambat atau berhenti, jalur harus merespons secara terkontrol daripada membiarkan botol atau paket menumpuk secara tak terduga.
Pendekatan kontrol terintegrasi juga dapat memudahkan pemantauan data operasional. Pabrik dapat melacak kecepatan jalur, status peralatan, kondisi kesalahan, jumlah produksi, dan hasil inspeksi tertentu melalui sistem kontrol, tergantung pada konfigurasi peralatan akhir. Ini membantu operator memahami kondisi seluruh lini produksi, bukan hanya kinerja mesin individual.
Jalur Konfigurasi Praktis untuk Pabrik Minuman Jus
Untuk proyek tipikal, mulailah dengan menentukan jenis jus, botol atau wadah, target BPH, suhu pengisian, tutup dan format label, serta metode pengemasan yang diinginkan. Kemudian pilih teknologi pengisian yang sesuai dan sesuaikan ukuran peralatan hulu dan hilir di sekitarnya. Hasilnya harus menjadi sistem lengkap dan terhubung yang mencakup persiapan produk, penanganan botol, pengisian dan penutupan, inspeksi, pelabelan dan pengkodean, pengemasan, pengangkutan, dan paletizasi.
JND WATER dapat membantu mengevaluasi persyaratan ini dan mengusulkan Mesin Pengisian Jus bersama dengan yang sesuai pelabelan dan peralatan pengemasan untuk lini produksi minuman jus yang terkoordinasi.