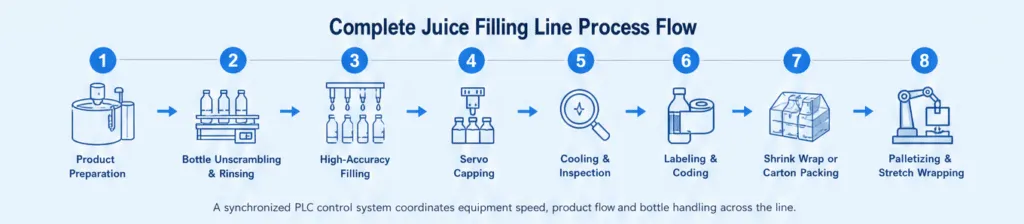
果汁饮料工厂应将生产线配置为一个同步系统,而非一组独立机器。合适的解决方案通过协调的输送带和PLC控制,将产品准备、瓶装、高精度装填和封盖、在线检测、标签、编码、二级包装和托盘化连接起来。这种方法帮助工厂根据果汁配方、容器格式、产量目标和分销需求匹配每个工艺。
最重要的起点不是单台机器的速度。它是产品与整个过程之间的关系。清汁、果肉汁、花蜜、茶饮和热饮在填充时表现各不相同。为产品配置得当的生产线可以支持更稳定的填充、更干净的容器操作、更顺畅的包装以及更受控的生产流程。
从果汁、容器和生产目标开始
在选择填充设备之前,先明确产品和包装需求。供应商应了解该饮料是透明低粘度的果汁还是带果肉的浓稠果汁;产品是否是在常温下填充、热充填,还是在无菌条件下生产;以及容器是PET、玻璃还是其他兼容的格式。瓶子容量、瓶颈表面、瓶盖类型、标签类型以及每小时瓶子产量也会影响最终的生产线配置。
| 制作问题 | 为什么会影响配置 |
| 果汁是清的、果肉的还是高粘度的? | 产品流动特性会影响合适的填充方式和喷嘴设计。 |
| 每小时瓶子的目标产量是多少? | 输出决定所需的填充容量、输送能力、标签速度和终端设备容量。 |
| 产品是热填充的吗? | 该系列可能需要协调产品温度、瓶子兼容性、盖子和冷却。 |
| 会用哪个容器? | PET、玻璃和罐头的处理、冲洗、贴标签和包装要求各不相同。 |
| 成品瓶子将如何包装? | 收缩包装、纸箱包装、托盘包装和托盘图案塑造了下游的配置。 |
这些信息使工厂能够围绕实际生产需求配置整条生产线,而不必购买无法高效协作的设备。
装瓶前准备并冲洗
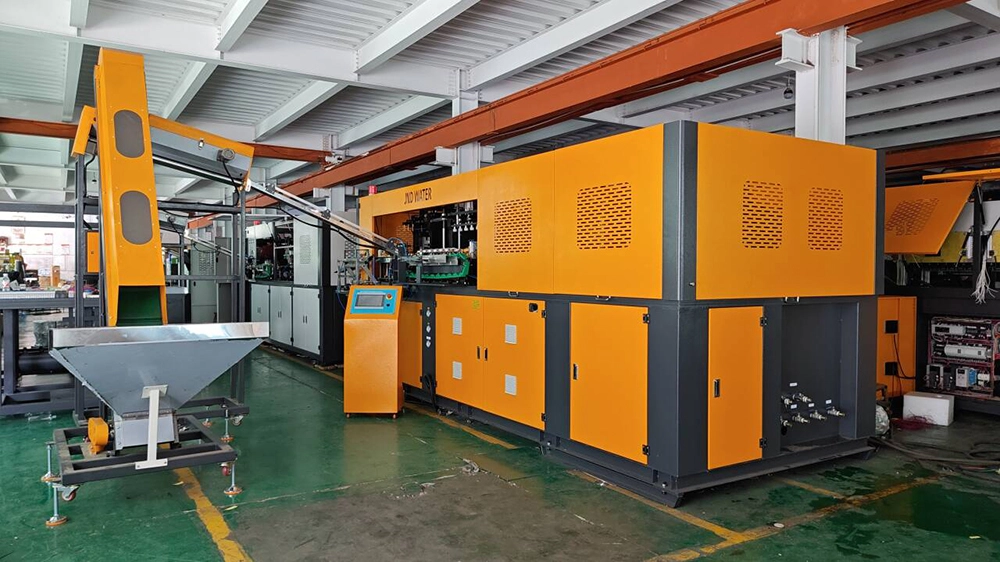
管线前端应将干净、稳定且方向正确的容器送达填充物。对于瓶装果汁,这可能包括自动瓶装解码器、气流输送机、瓶子冲洗器或旋转冲洗消毒器。所需的安装方式取决于容器的格式和工厂使用的卫生工艺。
瓶子处理不仅仅是初步步骤。奶瓶喂养不当或冲洗不均匀可能导致填充物中断,影响瓶盖性能,或导致下游的瓶颈停止。因此,瓶装部分应与管线速度匹配,并通过受控输送连接到灌装机。
为产品选择高精度的填充方法
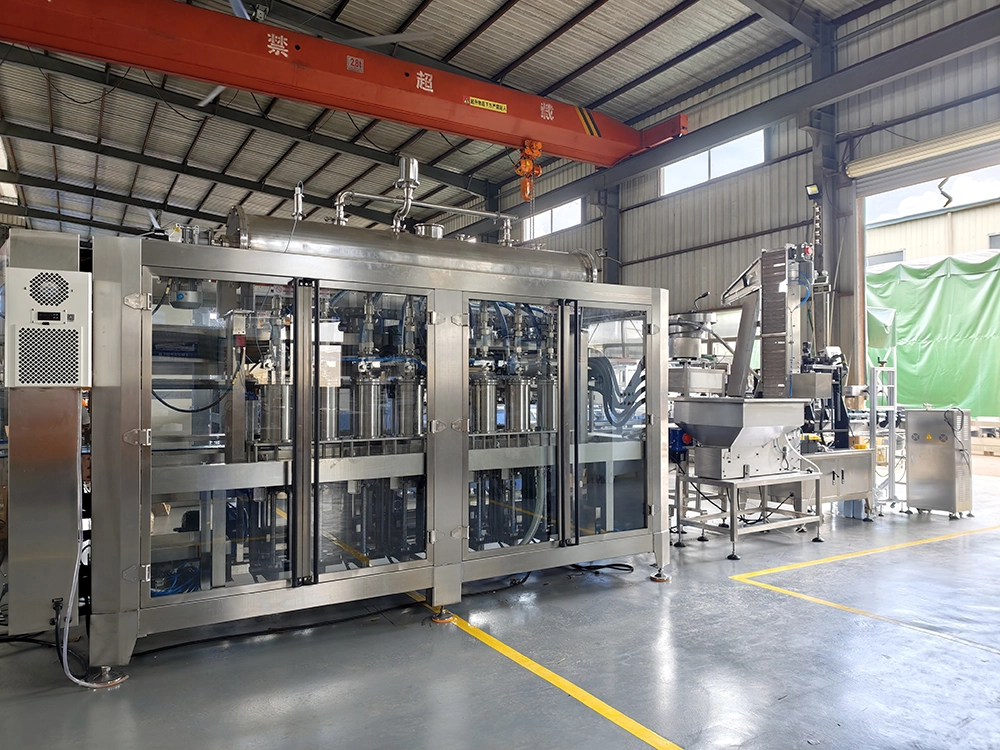
填充系统是中央生产模块。其配置应根据粘度、果渣含量、填充温度、泡沫特性、瓶子规格及期望的体积控制来选择。
对于清澈、低粘度的果汁饮料,当产品流动稳定时,可能会考虑重力或流量计灌注。对于果肉汁、水果花蜜、浓缩果汁或较稠的饮料,活塞填充配置更为适用,因为它采用定量体积投药,并可适应更严苛的产品质地。最终选择应结合实际配方、果肉大小、固体含量、产品温度和清洗要求进行验证。
当果汁饮料需要热灌装时,填充器和盖子应作为热处理的一部分配置。在许多热填应用中,产品通常在高温下填充,通常在配方和验证工艺中适用的工艺范围内,如85–90°C。瓶盖、瓶盖、闭合操作和冷却阶段必须协同工作。在注料和封盖后,可能会设置冷却隧道或其他受控冷却方案,以支持稳定的搬运并保护成品包装。
高精度的果汁填充线不仅仅由填充物定义。它由填充剂、产品条件、封闭器、检测系统及下游设备作为协调生产序列的运作方式定义。
注满后立即整合封盖和检查
装满后,容器应直接移动到封盖站。伺服螺丝盖机或其他兼容的封盖配置可与填充输出集成,以支持稳定的封闭位置,减少填充与封口间不必要的产品操作。
该系列应在贴标签前包含内联质量控制点。根据项目需求,这些检查可能会检查填充水位、盖子的存在或位置以及容器泄漏情况。在瓶子收到标签和二次包装之前发现问题,可以减少需要重新加工或从生产线中移除的材料数量。
检查阶段应设计与填充剂和封闭器相同的生产节奏。如果检验、输送或退货处理无法跟上填充速度,可能会成为整个生产线的瓶颈。
将标签和编码与容器匹配
标签设备应根据容器形状、材质、品牌要求和输出速度选择。热缩套标签机适合需要全身套装装饰的容器,而自粘或旋转标签系统则适合其他瓶形和标签格式。所选的标签设备应与传送带速度和检验区的瓶间距同步。
追溯编码也应集成到输送线中。喷墨或激光编码器可以定位以打印批号、生产日期、有效期或其他所需的生产信息。在生产线规划时应审查打印位置、瓶子方向和编码面,以确保标签和包装后代码依然可见。
配置包装和托盘化以实现分销准备
该系列末端将单个瓶子转换为可分销的设备。贴标签和编码后,瓶子可以通过自动胶片收缩包装机、盒装机、托盘包装系统或其他合适的二级包装方式进行分组。最佳选择取决于瓶子大小、包装数量、运输条件、零售陈列和仓库处理情况。
完成的包装随后应通过受控传送带输送至需要时的自动托盘机。托盘商可以按照固定的排列方式将包装包装进行存储和运输,而拉伸包装则可以固定完成的托盘以便运输。包装和托盘设备必须规划为与填充物相同的吞吐量;否则,下游段可能会限制线路的有效输出。
使用PLC自动化同步整条线路
设备模块应通过协调的PLC自动化系统进行通信。目标是同步产品流、瓶装操作、填充操作、标签速度、包装节奏和托盘需求。当某个车站减速或停车时,线路应以可控方式响应,而不是让瓶子或包装不可预测地堆积。
集成控制方法还能使操作数据更易于监控。工厂可根据最终设备配置,通过控制系统跟踪线路速度、设备状态、故障状况、产量数量及选定的检验结果。这有助于操作员了解整个生产线的状况,而不仅仅是单个机器的性能。
果汁饮料工厂的实用配置路径
对于典型项目,首先定义果汁类型、瓶子或容器、目标BPH、灌装温度、瓶盖和标签格式以及首选包装方式。然后选择合适的填充技术,并对其周边的上下游设备进行尺寸调整。最终应是一个完整且互联的系统,涵盖产品准备、瓶装、装瓶与封盖、检查、标签与编码、包装、输送和托盘化。