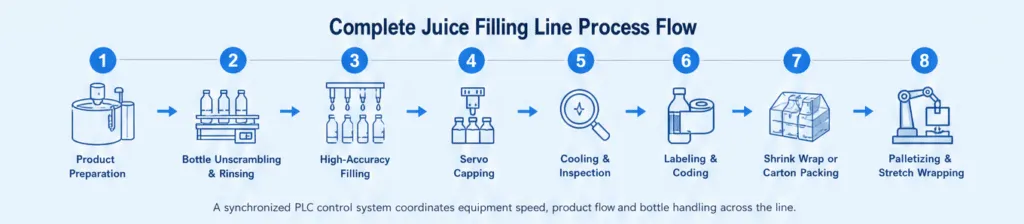
Завод по производству соковых напитков должен настраивать свою производственную линию как одну синхронизированную систему, а не как группу отдельных машин. Правильное решение объединяет подготовку продукции, обращение с бутылками, высокоточное наполнение и закрывку, инлайн-инспекцию, маркировку, кодирование, вторичную упаковку и паллетизацию через координированное управление конвейером и ПЛК. Такой подход позволяет заводу подбирать каждый процесс под формулу сока, формат контейнера, целевой результат и требования к распределению.
Самая важная отправная точка — это не скорость одной машины. Это взаимосвязь между продуктом и всем процессом. Прозрачный сок, мякотный сок, нектар, чайные напитки и горячие напитки ведут себя иначе во время наполнения. Правильная конфигурированная линия под продукт может поддерживать более равномерное наполнение, более чистую обработку контейнеров, более плавную упаковку и более контролируемый производственный процесс.
Начните с цели сока, контейнера и производства
Перед выбором оборудования для наполнения определите требования к продукту и упаковке. Поставщик должен понимать, является ли напиток прозрачным, низковязким соком или более густым соком с мякотью; будет ли продукт заполняться при окружающей температуре, наполняться горячим или производиться в асептических условиях; и является ли контейнер ПЭТ, стеклянным или другим совместимым форматом. Объём бутылки, покрытие горлышки, тип крышки, тип этикетки и требуемый выход бутылок в час также влияют на конечную конфигурацию линии.
| Вопрос о производстве | Почему это влияет на конфигурацию |
| Жидкость прозрачная, мякотистая или с высокой вязкостью? | Характеристики потока продукции влияют на подходящий способ наполнения и конструкцию сопла. |
| Какова целевая мощность в бутылках в час? | Выход определяет требуемый размер наполнителя, пропускную способность транспорта, скорость маркировки и вместимость оборудования в конце линии. |
| Продукт с горячей начинкой? | Линия может потребовать координации температуры продукта, совместимости бутылок, накрывки и охлаждения. |
| Какой контейнер будет использоваться? | ПЭТ, стекло и банки имеют разные требования к обращению, полосканию, маркировке и упаковке. |
| Как будут упаковываться готовые бутылки? | Термоусадочная упаковка, картонная упаковка, упаковка в лотки и узоры поддонов формируют последующие варианты. |
Эта информация позволяет заводу настраивать всю линию вокруг реальных производственных требований, а не покупать оборудование, которое работает неэффективно вместе.
Подготовьте и промывайте бутылки перед наполнением
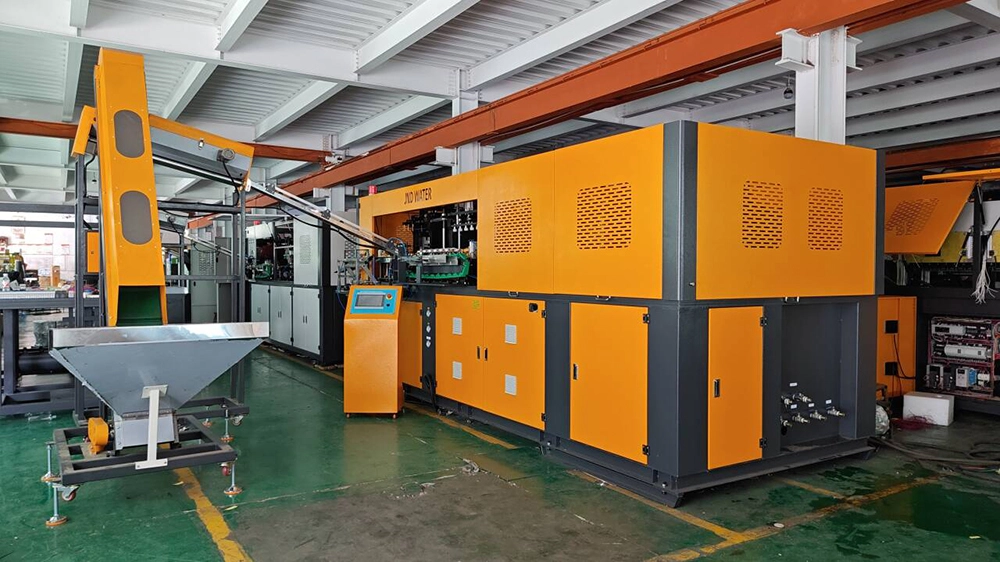
Передняя часть линии должна доставлять чистые, стабильные и правильно ориентированные контейнеры к наполнителю. Для бутылочных соков это может включать автоматический разборчик бутылок, конвейер, ополаскиватель для бутылок или ротационный промыватель-стерилизатор. Требуемая настройка зависит от формата контейнера и гигиенического процесса, используемого на заводе.
Обращение с бутылками — это не просто предварительный шаг. Неправильное кормление из бутылочки или неравномерное ополаскивание могут прервать наполнитель, повлиять на эффективность накладки или вызвать остановки в дальнейшем процессе. Поэтому секция подготовки бутылок должна быть согласована со скоростью линии и подключена к наполнительной машине через контролируемую транспортировку.
Выберите метод высокой точности наполнения продукта
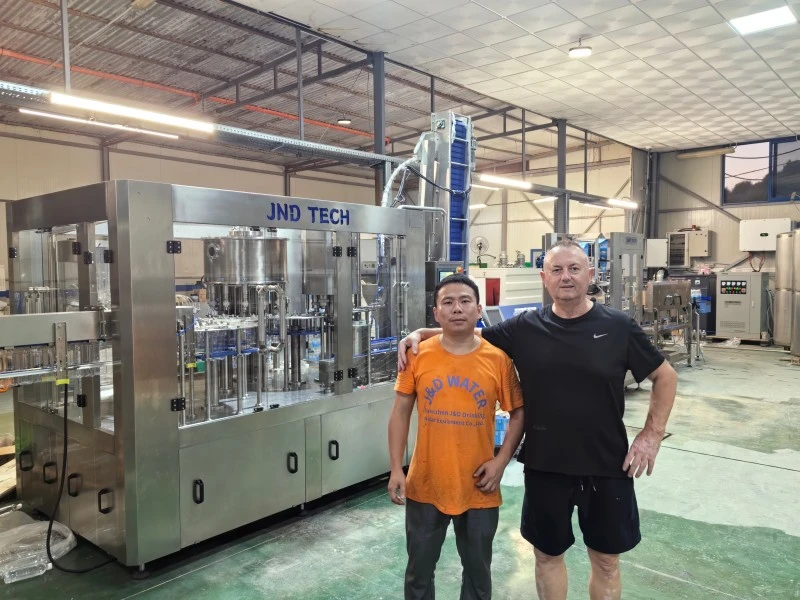
Система наполнения — это центральный производственный модуль. Его конфигурацию следует выбирать в зависимости от вязкости, уровня целлюлозы, температуры наполнения, поведения пены, формата бутылки и желаемого объёмного контроля.
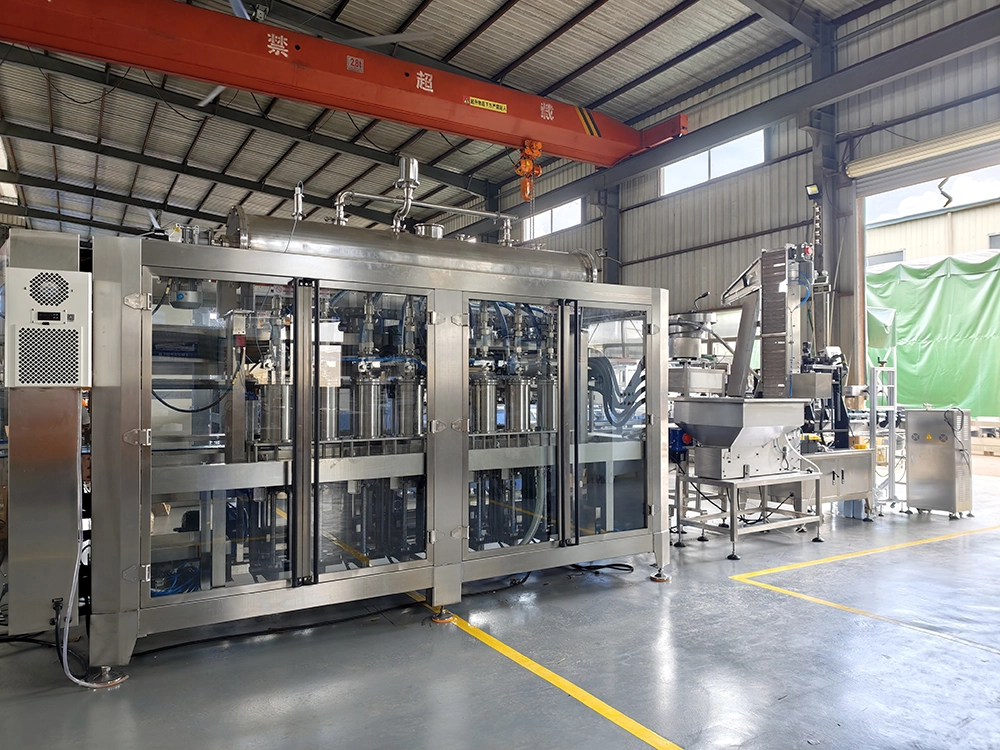
Для прозрачных соковых напитков с низкой вязкостью может рассматриваться наполнение силой тяжести или расходомера, когда продукт течёт равномерно. Для сока из мякоти, фруктового нектара, концентрированного сока или более густых напитков более подходящей конфигурации с поршневой начинкой, так как она использует измеренное объемное дозирование и может быть адаптирована к более требовательной текстуре продукта. Окончательный выбор должен быть проверен по фактической формуле, размеру целлюлозы, содержанию твёрдых частиц, температуре продукта и требованиям к очистке.
Если для сока требуется горячая начинка, наполнитель и каппер должны быть настроены как часть термического процесса. Во многих случаях с горячей заполнением продукт наполняется при повышенной температуре, обычно в диапазоне процесса, например, 85–90°C, когда это соответствует рецепту и валидации процесса. Бутылка, крышка, механизм закрытия и этап охлаждения должны работать вместе. После наполнения и закрывания может быть построен охлаждающий туннель или другое контролируемое решение для заполнения и защиты готовой упаковки.
Высокоточная линия наполнения сока определяется не только наполнителем. Он определяется тем, как работают наполнитель, условия продукта, каппер, система инспекции и оборудование по текущей работе как согласованная производственная последовательность.
Интегрируйте накрытие и инспекцию сразу после заполнения
После заполнения контейнеры должны сразу перемещаться к закрывающей станции. С выходом наполнителя может быть интегрирована машина для винтового закрывания сервоприводов или другая совместимая конфигурация для заполнения для обеспечения стабильного размещения и минимизации ненужной работы с продуктом между заполнением и герметизацией.
Линия должна включать встроенные точки контроля качества перед маркировкой. В зависимости от требований проекта они могут проверять уровень заполнения, наличие или расположение крышки, а также утечку контейнеров. Обнаружение проблемы до получения этикетки и вторичной упаковки бутылки может уменьшить количество материала, который необходимо переработать или удалить с линии.
Этап инспекции должен быть спроектирован с тем же ритмом производства, что и заполнитель и каппер. Если инспекция, транспортировка или обработка отбраса не успевает за наполнением, это может стать узким местом для всей линии.
Сопоставьте маркировку и кодирование с контейнером
Оборудование для маркировки следует выбирать с учетом формы контейнера, материала, требований к бренду и скорости выхода. Термоусадочный этикетический чехол может подойти для контейнеров, требующих украшения по всему телу, а самоклеящаяся или ротационная система маркировки может подходить для других форм бутылок и форматов этикеток. Выбранное оборудование для маркировки должно быть синхронизировано со скоростью конвейера и расстоянием между бутылками из инспекционного участка.
Кодирование отслеживаемости также должно быть интегрировано в конвейерную линию. Струйный или лазерный кодер может быть использован для печати номеров партий, дат производства, сроков годности или другой необходимой производственной информации. Место печати, ориентация бутылки и поверхность кодирования следует проверять при планировании линии, чтобы код оставался видимым после маркировки и упаковки.
Настройте упаковку и паллетизацию для готовности к распределению
Конец линии превращает отдельные бутылки в устройства, готовые к распределению. После маркировки и кодирования бутылки могут быть сгруппированы с автоматической машиной для усадочной упаковки пленки, упаковочным аппаратом, системой упаковки в лотки или другим подходящим вторичным форматом упаковки. Лучший выбор зависит от размера бутылки, количества упаковок, условий транспортировки, продажи в розничной торговле и обработки на складе.
Готовые пакеты затем должны перемещаться по контролируемым конвейерам к автоматическому паллетизатору при необходимости. Паллетизатор может расположить упаковки по очерченному узору для хранения и отправки, а эластичная обёртка — закрепить готовый поддон для транспортировки. Оборудование для упаковки и паллетизации должно быть спланировано с такой же пропускной способностью, как и наполнитель; в противном случае нижний участок может ограничить эффективный выход линии.
Используйте автоматизацию ПЛК для синхронизации всей линии
Модули оборудования должны взаимодействовать через скоординированную систему автоматизации ПЛК. Цель — синхронизировать поток продукции, обращение с бутылками, работу наполнителя, скорость маркировки, ритм упаковки и спрос на паллетирование. Когда одна станция замедляется или останавливается, линия должна реагировать контролируемо, а не позволять бутылкам или упаковкам скапливаться непредсказуемо.
Интегрированный подход к управлению также может облегчить мониторинг операционных данных. Завод может отслеживать скорость линии, состояние оборудования, условия неисправностей, количество производственных результатов и выбранные результаты инспекции через систему управления, с учётом окончательной конфигурации оборудования. Это помогает операторам понять состояние всей производственной линии, а не только работу отдельных машин.
Практический путь конфигурации для фабрики по производству соковых напитков
Для типичного проекта начните с определения типа сока, бутылки или контейнера, целевой BPH, температуры наполнения, формата крышки и этикетки, а также предпочтительного способа упаковки. Затем выберите подходящую технологию наполнения и размер оборудования для верхнего и нижнего этапа вокруг неё. Результатом должна стать полноценная, связанная система, включающая приготовление продукции, обращение с бутылками, наполнение и закрывку, осмотр, маркировку и кодирование, упаковку, транспортировку и паллетизацию.
JND WATER может помочь оценить эти требования и предложить Машина для розлива сока вместе с соответствующими Маркировка и Упаковочное оборудование Для координированной линии производства соковых напитков.