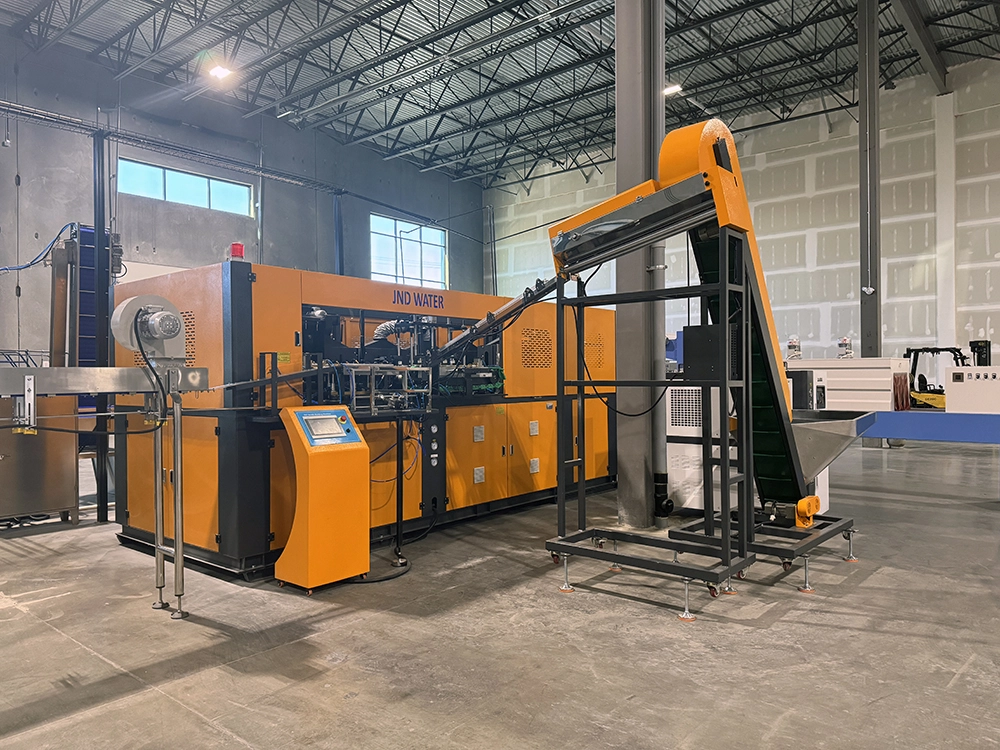
モルドの交換 吹き成形MA chineこれは生産の稼働時間やボトル品質に直接影響する定期的なメンテナンスです。JNDWATERの半自動PETブロワーでも、完全自動ロータリーブロー成形機でも、型交換手順は同じ基本原則に従っています。このガイドは、17+年にわたり9,000+の生産ラインを125+か国に供給してきた現場経験に基づき、準備、取り外し、設置、テスト、トラブルシューティングの全プロセスを案内します。
型取り替え前の安全準備
適切な準備は絶対に必要です。安全対策を省略すると、怪我や機器の損傷、そして高額なダウンタイムの原因となります。
警告: 機械が稼働している間や油圧システムが加圧されている状態で型交換を試みてはいけません。必ず施設のロックアウト/タグアウト(LOTO)手順に従ってください。
必要なツール
| カテゴリー | ツール | 目的 |
| 手工具 | トルクレンチ、六角鍵セット、ドライバー、真鍮のハンマー | ボルトの緩み/締め付け、調整 |
| リフティング | オーバーヘッドクレーン、ホイスト、または型具 | 安全なカビ取り扱い |
| 清掃 | 溶剤、綿毛のない布、圧縮空気 | キャビティおよびチャネルクリーニング |
| 潤滑剤 | 高温グリース、脱型剤、錆び油 | ガイドピンの潤滑と保護 |
| PPE | 耐熱手袋、ゴーグル、鋼鉄製つま先のブーツ | 個人防衛 |
機械停止手順
- 生産停止ヒーターバンドを50°C(122°F)以下で冷却します。
- 減圧油圧システムとゲージの確認はゼロを示しました。
- ロックアウト/タグアウト— メイン電源を切り離してロックをかけてください。
- 冷却水を排水する切断ラインの前の金型チャネルから。
ステップ1 —古いカビを取り除く
まずはすべての接続部(冷却ライン、エアホース、ヒーター配線、熱電対)を色付きのテープや番号付きタグでラベル付けすることから始めましょう。これにより、再設置時の混乱を防ぎます。切断前に写真を撮ってください。
斜めに緩めるボルト
取り付けボルトを徐々に緩めていきます。 斜め(星形)パターン—周囲を順番に回ることは決してない。これにより、型がガイドピンに引っかかるのを防ぎます。各ボルトを1/4回転緩め、次に反対側のボルトまで緩め、すべて手で緩めるまで緩めます。ボルトはラベル付きの容器に保管してください。
プロのアドバイス: 最も一般的なフィールドミスは、ボルトを円形に緩めてしまうことです。これにより型が不均一にずれ、ガイドピンが挟まってしまいます。常に斜めに作業してください。
古い金型を持ち上げて保管する
ブロウ型の重さは50kgから1,000kgを超えることもあります。絶対に手動で持ち上げないでください。指定されたポイントにリフティングアイボルトを取り付け、スリングの角度が垂直から60°未満であることを確認し、まず1〜2cm持ち上げてバインチェックを行います。必要なら真鍮のハンマーで軽く叩いてシールを破る — スチールハンマーは絶対に使わない。型は木製パレットやゴムマットの上に保管し、コンクリートに直接置かないでください。
ステップ2 —新しい型の点検と準備
取り付け前に新しい型があなたの機械に合っているか必ず確認してください。ミスマッチはカビと機械の両方を傷つけます。
| チェック | 確認すべきこと | 間違った場合のリスク |
| クランプ力 | カビは機械の最大限より少ない量で済みます | フラッシュ、過負荷 |
| 型高 | 機械の昼間範囲に合う | 取り付けられません |
| 取り付けパターン | ボルトホールはプレートと一致しています | 不安定なフィット |
| ストローク長 | 型の開口に対応しています | 脱成形破壊 |
| 冷却チャネル | 直径は金具と一致します | 冷却不良 |
溶剤と圧縮空気でキャビティと冷却チャネルを清掃してください。分け目に沿って爪をなぞると、完璧に平らに感じられるはずです。どんな傷でもフラッシュが発生します。ピンやブッシングにモリブデン二硫化物(MoS2)グリースを薄く塗布します。過剰なグリーザーは汚れを引き寄せてしまいます。
ステップ3 —新しい金型の取り付け
型をガイドピンに合わせ、2本の斜めボルトを手で締めてから残りを差し込みます。これが最も重要なステップです。トルクが不適切な場合は、チェンジオーバー後の品質問題を引き起こします。
| パス | トルクレベル | 戦闘 |
| 1 | 仕様の30% | すべてのボルトを交差状にしっかりと固定します |
| 2 | 仕様の70%です | 同じパターンを締める |
| 3 | 仕様通り100%です | クリック式レンチによる最終トルク |
注意: 常にマシンのトルクチャートに従ってください。典型的な値は80 Nm(M12)から340 Nm(M20)の範囲です。誤ったトルクは生産中にボルト破損を引き起こすことがあります。
取り外した配線の逆順(電気→空気→水)で、ラベルと写真を使い直してください。水道を開けて、すべての継手に漏れがないか確認してください。LOTOデバイスを取り外して電力を回復してください。
ステップ4 — テストと校正
実行してください 無負荷試験サイクルまずは材料なしでアライメントを確認するためです。次に、5〜10本のサンプルボトルを低速で採取し、以下の点を検査します。
- フラッシュ—分断ラインの余剰材料(ボルトや圧力の問題)
- 壁の不均一な厚さ—伸縮比または温度問題
- ワープ—冷却またはブロータイミングの問題
試料が一定になるまで吹き圧力、温度、タイミングを調整します。すべてのパラメータを切り替えログに記録し、次の変更を早めましょう。
機械の種類による金型変更
JNDWATERは、金型交換に若干の違いがあるいくつかのブロー成形機タイプを提供しています。
| 機械 | 型の変更ノート |
| セミオートPET | 手動の金型装填、単キャビティまたはダブルキャビティ、30〜60分。0.5〜10Lのボトルに理想的です。 |
| 全自動ロータリー | 統合式加熱オーブンとサーボクランプ;クイックロックプラテンによる型交換、60〜120分。 |
| 5ガロン/4リットルマシン | 大きな型はクレーンでの取り扱いが必要です。広い日光の開口部を確認してください。 |
クイックモールドチェンジ(QMC)システム
週に2〜3回以上型を変えると、 クイックモールドチェンジシステム費用は自給で賄えます。工具不要のクイックロック機構、自己密封流体カップリング、サーボ調整により、交換時間を数時間から30分未満に短縮します。複数サイズのボトルを生産する高混合ラインの場合、QMCは通常毎月数十時間の生産時間を回収し、6〜15ヶ月で回収可能です。
カビ交換後の一般的な問題
| 問題 | 原因としては | 修正 |
| 別れ線の閃光 | ボルトはアンダートルクで締め付けられています。クランプ力は低い | リトルクボルト;クランプ圧力を上げる |
| 壁の不均一な厚さ | 伸縮比率をオフにします;プレフォーム温度不均一 | プリフォーム加熱を調整する;ストレッチロッドのチェック |
| 脱臼の困難 | 金型冷却不足;イジェクター問題 | 冷却時間を延ばす;イジェクターピンの確認 |
| 水漏れ | 冷却ラインが密封されていない | 継手の締め直し;Oリングの交換 |
カビの保管とメンテナンス
- 保管:型はパレットの上で乾燥した温度管理された場所に保管し、コンクリートの上では決して。
- 錆びの予防:使用の合間に空洞面には防錆油を塗布してください。
- 清掃:水垢の蓄積を防ぐために、毎月冷却チャネルをフラッシュしてください。
- 潤滑:ガイドピンは3ヶ月ごと、または500サイクルごとに再グリースを塗り替えてください。
- 検査:再設置の前にパーティングラインとベントを確認してください。
よくある質問
ブロー成形機の型交換にはどのくらい時間がかかりますか?
セミオートのPETブロー成形機なら、30〜60分ほどかかります。完全自動ロータリーマシンは60〜120分かかることもあります。QMCシステムならこれを15〜30分に短縮します。
ブロー成形機の型交換にはどんな工具が必要ですか?
必須工具には、トルクレンチ、六角鍵セット、ドライバー、真鍮ハンマー、重い型用のホイストやクレーン、クリーニングクロス、離型剤、高温潤滑グリースなどがあります。
自分で型を変えることはできますか?それとも技術者が必要ですか?
訓練を受けたオペレーターはマニュアルに従って標準的な型交換を行うことができます。初めての変更、複雑な多孔型、または校正の問題については、認定技術者が監督します。JNDWATERは、吹き成形機の現地での研修と試運転も行っています。
ブローモールディングの金型はどのくらいの頻度で交換すべきですか?
適切なメンテナンスを行えば、PETブローモールドは通常3〜5年持ちます。持続的なフラッシュ、壁の不均一な厚さ、目に見えるキャビティの摩耗が見られたら交換してください。
結論
ブロー成形機の金型交換は、安全性、正確さ、そして適切な技術に基づく体系的なプロセスです。準備、取り出し、設置、テストの4段階手順に従い、ダウンタイムを最小限に抑え、最初のサイクルからボトルの品質を安定させましょう。
詳細はこちら JNDWATER吹き成形機, 私たちの会社と認定資格、または 業界ガイド私たちのリソースライブラリを探索してください。
ブローモールディング作業でお困りですか?
JNDWATERのエンジニアリングチームは、世界中の製造業者の生産最適化を支援してきた17+年の経験を有しています。新しいものが必要かどうかに関わらず ブロー成形機カビ交換トレーニング、または迅速なカビ交換ソリューションなど、私たちがお手伝いします。
17+年間、125+か国にわたる吹き型機械の設計、製造、技術サービスの経験。プラスチック工学および産業安全管理の認定を受けています。